煤矸石作为煤炭开采产生的大宗固废,内部伴生的黄铁矿具备很高回收价值,加工提取硫精砂,是固废资源化增收的优质途径。很多选矿厂原料含硫指标可观,分选设备配置齐全,但硫精砂回收率始终达不到预期,成品品位波动大。多数企业把问题归咎于跳汰、浮选分选环节,却忽略破碎才是整条提硫生产线的核心关口。选对破碎机,核心目标不是一味把物料打细,而是实现矿物有效解离,严控过粉碎,这也是煤矸石提硫项目选型的重中之重。
在选型硫精砂破碎机时,首先要理清自身物料条件。要检测煤矸石硬度、嵌布结构、含水率,确定硫铁矿单体解离粒度。如果硫铁矿以结核状嵌布在矸石内部,破碎粒度不足,矿物无法分开,分选时矸石杂质难以剔除。若破碎方式不当,过度粉碎会把硫铁矿打成微细矿粉,这类细颗粒极易随尾矿泥水流失,直接造成硫资源浪费,回收率大幅下滑。锤破、冲击破依靠高速冲击击打物料,破碎过程产生大量超细粉,虽然破碎效率高,但在煤矸石提硫场景短板明显,很难兼顾解离与控粉需求。
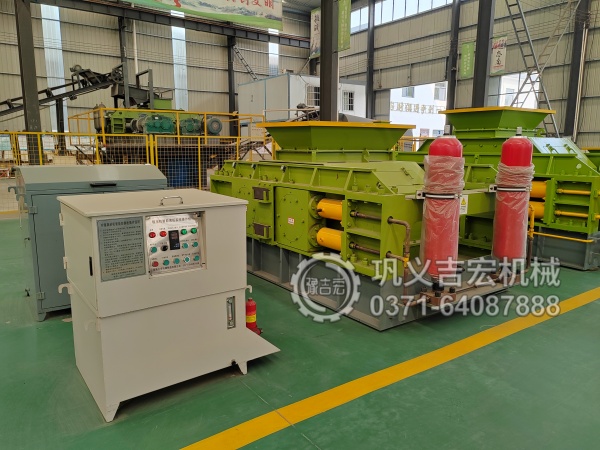
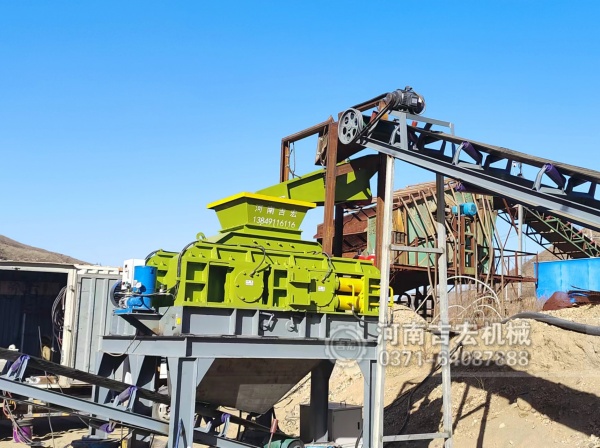
综合对比各类破碎设备,对辊破碎机是煤矸石提取硫精砂的优选机型。它采用低速层压挤压破碎原理,依靠两个辊体相向转动挤压物料,实现选择性解离,不会像冲击式设备那样大量研磨矿粒,从根源减少过粉碎现象,产出物料粒度均匀,粒形稳定,完美适配跳汰重选工艺的入料要求。液压款对辊破碎机支持辊缝灵活调节,可根据矿石解离试验精准锁定出料粒度,轻松控制在 2–3mm 区间,保证硫铁矿与脉石充分分离,同时很大限度保留有效颗粒,减少微细硫粉产生。
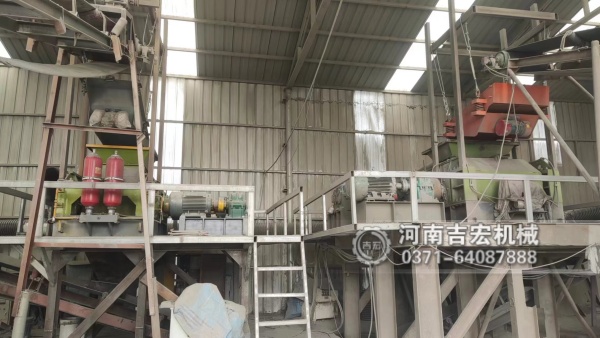
对辊破碎机适配煤矸石的工况特性,针对粘湿矸石不容易堵机,辊皮采用耐磨材质,运行耗材成本低,设备结构简单,运维便捷。在现场生产中,常搭配颚破粗碎 + 对辊细碎 + 振动筛分闭路工艺,大块煤矸石先粗碎,再送入对辊机细碎,筛上物料返回二次破碎,筛下合格物料送入分选设备。这套闭路工艺,既能稳定产能,又持续管控粒度区间,不少煤矸石提硫项目技改更换对辊破碎机后,硫精砂回收率提升幅度明显,成品硫品位更加稳定。
当然,选型不能只看设备类型,还要匹配生产线时产规模、厂房空间、供电条件。小产能洗选线可选用小型对辊破碎机,大型矿山固废项目优先液压对辊机型,应对大处理量与硬度偏高的煤矸石。同时要提前做矿石破碎试验,确定最佳辊缝、处理压力,配套合理的筛分系统,避免粗细颗粒混杂,干扰后续分选。
煤矸石提硫,破碎环节决定收益上限。选型硫精砂破碎机,牢记核心原则:优先保证单体解离,严控过粉碎,减少硫精砂细粒流失。对辊破碎机凭借低过粉碎、粒度可控、运维成本低的优势,成为煤矸石提硫破碎的主流选择。合理搭配破碎筛分闭路流程,兼顾产能、品位与回收率,才能把煤矸石固废真正转化为稳定创收的硫精砂产品。
河南巩义吉宏机械有限公司是一家直销型对辊破碎机制造商。对辊破碎机提供给客户的价格是出厂价,可以为客户节省大量的投资成本。欢迎有兴趣的用户随时来我厂考察选购。联系电话:13849116116。

